Shandong Taixing Advanced Material Co., Ltd.
Вести

Која е максималната количина на алуминиум хидроксид додадена во епоксидна смола?

Во глобалната мејнстрим технолошка маршрута на заштитник на пламен без халоген, слаб чад и нетоксичен, и изолационо полнење од епоксидна смола, алуминиум хидроксид (ATH) стана префериран неоргански пламен за полнење за електронско запечатување, леење, ламинати обложени со бакар, композитни материјали, сеопфатни контролни компоненти на изолационите компоненти. ретардант и сузбивање чад, електрична изолација и пријатност за обработка. Најчестото суштинско прашање што го поставуваат глобалните компании за материјали во развојот на формулата е: Која е максималната количина наалуминиум хидроксидшто може да се додаде во системите со епоксидна смола?


Ⅰ. Основен заклучок: Опсег на додадена количина на алуминиум хидроксид во епоксидна смола

Под услови на индустриско производство кои ги исполнуваат нормалното мешање, депенење, истурање/лиење/формирање и не пукаат или се лупат по стврднувањето и ги задоволуваат стандардите за механички и изолациски перформанси:

1. Конвенционален немодифициран алуминиум хидроксид: Максималната практична количина на додавање е 50% -65 wt% (масен дел);

2. Модификација на силан/титанат + алуминиум хидроксид оценет со големина на честички: практичната максимална количина на додавање може да достигне 70% -82 wt%;

3. Лабораториски екстремен систем за оптимизација: Теоретската горна граница може да се приближи до 85 wt%, но таа е применлива само за специјални процеси и нема стабилност за производство од големи размери.


Едноставно кажано: обична формула ≤ 65%; Изменета и оптимизирана формула 70% -82%; Екстремната формула не надминува 85%. Ова е глобално призната безбедна, стабилна и масовно произведена граница за додавање за системи со епоксидна алуминиум хидроксид.


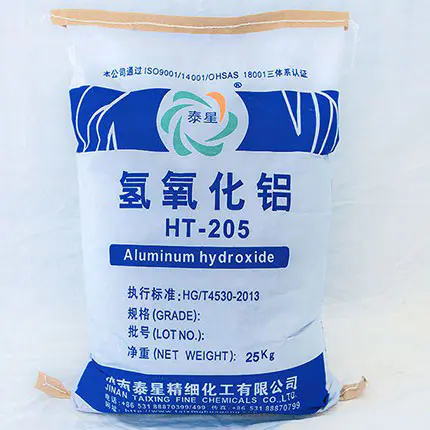
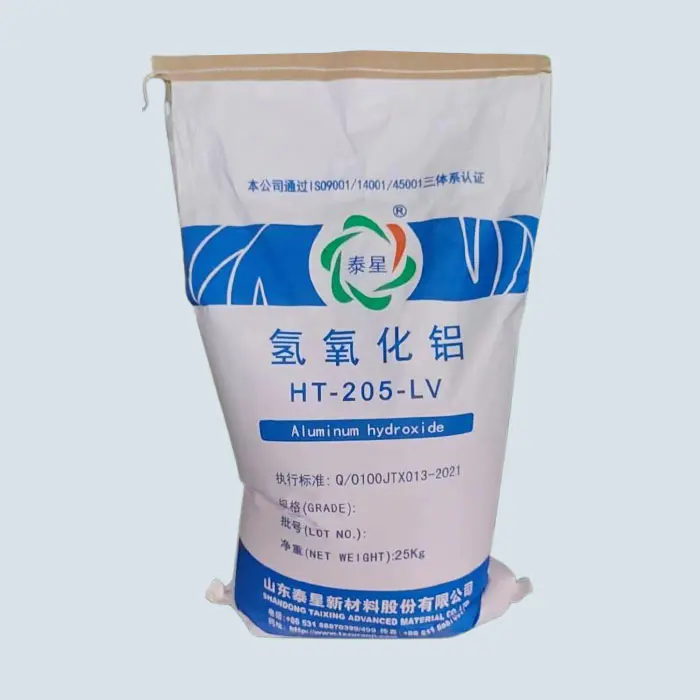
Aluminum Hydroxide


Ⅱ.Четирите клучни ограничувања кои го одредуваат максималниот износ на собирање

Колку е поголема количината на додаден алуминиум хидроксид, толку подобро. Пробивањето на горната граница директно ќе доведе до отпад на системот, неуспех во обработката и колапс на перформансите. Четирите главни ограничувања колективно ја дефинираат „црвената линија за максимален додаток“.

1. Ограничување на вискозноста: Апсолутна горна граница на флуидноста на обработката

Самата епоксидна смола има одредена основна вискозност, а како неоргански прав, колку е поголема количината на додаден алуминиум хидроксид, толку е експоненцијално зголемување на вискозноста на системот.

-Над 65%: Системот станува вискозен, тешко се промешува и меурчињата не можат да се исфрлат;

-Над 75%: Губење на способностите за самонивелирање, истурање и леење, неможност да се прилагодат на автоматско издавање, вакуумско запечатување и формирање мувла;

-Повеќе од 82%: смолата не може целосно да ја навлажни површината на филерот, што резултира со „агломерација на сув прашок и сува агломерација“, целосно губење на обработливоста.


Вискозноста е првиот праг што го одредува максималниот износ на додавање и исто така е основен контролен индикатор за масовно производство во глобалната индустрија за електроника, електрична и композитни материјали.


2. Ограничувања за механички перформанси: Рамнотежа граница помеѓу силата и цврстината

Алуминиум хидроксиде цврста неорганска честичка, а прекумерното додавање може да ја оштети вкрстено поврзаната мрежа од епоксидна смола, што резултира со:

-Јачината на ударот и издолжувањето при прекин се значително намалени, правејќи го материјалот кршлив и склон кон пукање;

- Јачината на лепилото се намалува, а цврстината на врзување со подлогата и компонентите е недоволна;

-Неусогласеност во коефициентот на термичка експанзија при термички шок, што резултира со искривување и откачување.


Индустриска оптимална рамнотежна точка: Под премисата за исполнување на UL94 V-0 заостанатоста на пламенот, количината на додавање треба да се контролира на 55% -70%, што може да ја балансира отпорноста на пламенот, силата, цврстината и стабилноста на димензиите.


3. Ограничување за компатибилност на интерфејсот: основната логика на дисперзија и мокрење

Немодифицираниот алуминиум хидроксид има повеќе хидроксилни групи на неговата површина, силен поларитет и слаба компатибилност со епоксидна смола. Под високо дополнување, тој е склон кон:

-Формирајте секундарно обединување, што резултира со внатрешни дефекти;

-Силата на сврзување помеѓу интерфејсот на полнење и смола е слаба, а стресот е концентриран;

-Изолационите перформанси и напонската отпорност на излечениот материјал се намалуваат.


Со модифицирање со силински средства за спојување и премачкување со супер дисперзанти, компатибилноста на интерфејсот може значително да се подобри, зголемувајќи ја максималната количина на додавање од 65% на 70% -82%.


4. Ограничувања на процесот: Разлики во горната граница на додавање за различни процеси на обликување

Максималната количина на додавање за различни процеси со иста формула е сосема различна, што е принцип на адаптација на процесот што мора да се следи за глобално масовно производство:

-Вакумско запечатување/електронска инфузија: високи барања за флуидност, горна граница од 60% -70%;

-Леење мувла/електрични компоненти: може да се загреваат за да се намали вискозноста, со горна граница од 70% -78%;

-Леана/Масовно обликувана пластика (BMC/DMC): обликување со висок смолкнување, горна граница 75% -82%;

-Тенкослоен лепило/средство за сврзување: бара низок вискозитет и висока инфилтрација, со горна граница од 40% -55%.


Ⅲ.Како да се пробие границата: зголемете ја максималната количина на додавање од 65% на 80%+


Соочувајќи се со побарувачката за висока отпорност на пламен, висока вредност на CTI, висока изолација и ниска цена на глобалниот врвен пазар, може да се користат четири главни технолошки средства за безбедно да се зголеми количината на додаден алуминиум хидроксид додека се одржува стабилноста на системот.

1. Површинска модификација на полнила: Инженерството на интерфејсот е јадрото

In situ обложување на алуминиум хидроксид со употреба на средство за спојување на силилан (KH550/KH560/KH570), титанат, алуминат и хиперразгранет полимер:

-Намалување на поларитетот на површината и намалување на силите на водородното поврзување помеѓу честичките;

-Подобрување на компатибилноста и влажноста со епоксидна матрица;

-Намалување на агломерацијата и намалување на зголемувањето на вискозноста при високи услови на полнење.

По модификацијата, вискозноста може да се намали за 30% -60% со иста количина на додавање, а прозорецот за високо полнење може директно да се отвори.


2. Оценување со големина на повеќе честички: тесното пакување ја намалува побарувачката на смола

Следејќи ја теоријата на тесно пакување, се користи комбинација од големи димензии на честички, средна големина на честички и мала големина на честички (како 40 μ m + 8 μ m + 1,5 μ m):

-Пополнете ги празнините на големите честички со мали честички за да се намали порозноста;

-Намалете ја количината на завиткување на смола и подобрете ја проточноста под иста цврста содржина;

- Постигнете поголема количина на додавање, помал вискозитет и поголема густина.

Оптимизацијата на оценувањето е најисплатливото и најефикасното решение за зголемување на количината на адитиви.


3. Соединување со епоксиден систем со низок вискозитет: намалување на вискозноста од матрицата

-Изберете епоксид со ниска молекуларна тежина, циклоалифатичен епоксид и алифатичен епоксид;

-Соединечен активен разредувач (без VOC, учествува во стврднување, не мигрира);

- Спарен со средства за стврднување со низок вискозитет (полиетерамин, модифициран анхидрид).

Колку е помала вискозноста на матрицата, толку е посилна способноста да се смести алуминиум хидроксид, а максималната количина на додавање може да се зголеми за 8% -15%.


4. Ефикасни адитиви и зајакнување на процесот: двојна гаранција за реологија и дисперзија

-Додавање на ефикасни средства за навлажнување и дисперзирање: разградување на агломерацијата и намалување на меѓуфабричниот отпор;

-Прецизни реолошки адитиви: постигнување разредување на смолкнување, статичко против насобирање и висок проток за време на изградбата;

-Вакумирање со голема брзина дисперзија/мелење со три ролни: Обезбедете целосна деполимеризација и рамномерна дисперзија на полнењето и спречите агломерација на сув прав.


Ⅳ.Препорачана дополнителна сума за индустријализација по сценарио (глобален стандард)

Врз основа на вистинското искуство за сертификација и масовно производство на глобалната електроника и електрична енергија, нова енергија, железнички транзит и градежни композитни материјали, дајте ги најпрактичните упатства за додавање на количина:

1. Електронско лепило за саксии (напојување/контролер/сензор): 50% -65%, V-0 отпорен на пламен, низок вискозитет, висока изолација;

2. Електрични компоненти за лиење/изолатори/прекинувачи: 65% -78%, висок CTI, висока отпорност на пламен, висока механичка сила;

3. Ламинат/изолациона плоча обложена со бакар: 55% -70%, низок чад, висока отпорност на топлина, стабилност на големината;

4. Делови за обликување BMC/DMC: 70% -82%, високо полнење, ниска цена, висока формабилност;

5. Лепило/заптивната смеса за забавување на пламен: 40% -55%, балансирачка сила на врзување и отпорност на пламен.


Ⅴ. Типични ризици од прекумерно додавање (мора да се избегнуваат)

Кога претпријатијата слепо бараат високи нивоа на адитиви за да ги намалат трошоците или да ја подобрат отпорноста на пламенот, може да се појават неповратни проблеми откако ќе се надмине горната граница:

-Експлозија на вискозитет, не може да се истури, да се депенира или да се формира;

-Пукање, искривување, висока кршливост и неуспех поради ладно и топло цикирање на зацврстениот материјал;

-Постојат многу дефекти на интерфејсот, што резултира со значително намалување на перформансите на изолацијата и отпорноста на напонот;

-Населување и стратификација на полнила, слаба стабилност на складирање;

-Ниска стапка на принос, неможност да помине глобални сертификати како UL, IEC, RoHS итн.

Безбедносен потсетник: Количината наалуминиум хидроксиддодадената треба да следи рамнотежа на перформанси наместо екстремни вредности.


Ⅵ. Дизајнерска логика на формулата за високо полнење за глобалниот пазар

За да се задоволат барањата на глобалните клиенти за заштита на животната средина без халогени, висока отпорност на пламен, висока доверливост и ниска цена, оптималната формула ги следи следниве принципи:

1. Поставете ја долната граница врз основа на нивото на отпорност на пламен: UL94 V-0 обично бара ≥ 50%;

2. Поставете ја горната граница врз основа на технологијата на обработка: запечатување ≤ 70%, обликување ≤ 82%;

3. Зголемување на горната граница со изменета градација: Модификација+градација може да го зголеми износот на додавање за 10% -15%;

4. Определете го конечниот резултат преку тестирање на перформансите: вискозност, удар, адхезија, изолација и термички циклус поминуваат.


Заклучок

Максималната количина на алуминиум хидроксид додадена во епоксидната смола е резултат на комбинираните ефекти на материјалите, формулациите, процесите и својствата. Практичната горна граница на конвенционалниот систем е 65%, додека модифицираниот систем за оптимизација може стабилно да достигне 70% -82%, со екстремна теоретска вредност што не надминува 85%.


Преку модификација на површината, оценување на големината на честичките, матрица со низок вискозитет, оптимизација на адитиви и зајакнување на процесите, високо полнење, висока отпорност на пламен и висока изолација може да се постигнат без да се жртвуваат обработливоста и механичките својства, совршено прилагодувајќи се на строгите стандарди и еколошките барања на глобалната електроника, новата енергија, електричната енергија, железничкиот транзит. Ова е основниот технолошки пат за материјалните претпријатија да ја подобрат конкурентноста на производите и да ги прошират меѓународните пазари.

Поврзани вести
Остави ми порака
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
ОтфрлиПрифати